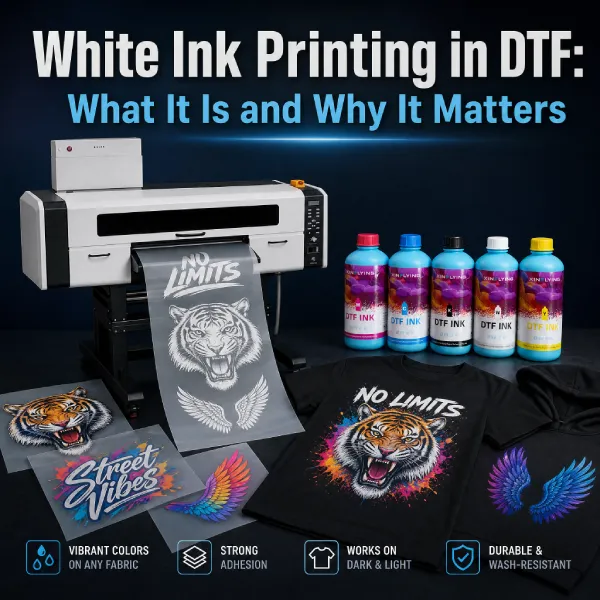

Wenn Sie Ihren Druckvorstufen-Workflow nicht kalibrieren, führt dies zu schwerwiegenden Druckfehlern bei der Ausführung DTF Überweisungen. Wenn Ihre druckfertigen DTF-Transfers vorzeitig abblättern, knacken, oder sichtbare weiße Ränder, Das Problem geht auf die grundlegende Vorbereitung zurück.
Benutzerdefinierte DTF-Übertragungen in Einzelhandelsqualität für T-Shirts erfordern die Eliminierung von Variablen im gesamten Dateidesign, Maschinenkalibrierung, und thermodynamisches Pressen.
Dieser technische Leitfaden beschreibt die genauen Schritte, die erforderlich sind, um die Produktion Ihres Betriebs zu stabilisieren und die Produktionsausbeute zu maximieren. Es folgt die Kurzbeschreibung, einminütiger Leitfaden, Aber wenn Sie eine ausführliche Antwort auf alle Ihre Fragen benötigen, Dann scrollen Sie weiter!
Wichtige Erkenntnisse: Die schnelle Einrichtung der Druckvorstufe in 5 Schritten
Konsistente Durchführung perfekter Vollfarb-DTF-Übertragungen, Priorisieren Sie diese grundlegenden Betriebskennzahlen, bevor Sie einen Produktionslauf starten:
- Dateivorbereitung: Exportieren Sie Kunstwerke unter 300 DPI im CMYK-Farbmodus als transparentes PNG oder TIFF.
- Choke-Einstellungen: Wenden Sie ein 1–2 Pixel an “Weißer Underbase-Choke” in Ihrer RIP-Software, um externe weiße Ränder zu beseitigen.
- Filmausrichtung: Stellen Sie sicher, dass die Matte, Die chemisch behandelte Seite der PET-Folie ist den Druckköpfen zugewandt.
- Umwelt-Grundlinie: Halten Sie die Luftfeuchtigkeit in der Werkstatt aufrecht 40% Und 60% um statische Elektrizität zu unterdrücken und das Austrocknen der Tinte zu verhindern.
- Hardware-Aufwärmphase: Lassen Sie den Trockner und die automatische Pulverschütteleinheit laufen 5 Minuten, um die Heizelemente zu stabilisieren.
Phase 1: Kunstwerk & Digitale Vorbereitung
Fehler in digitalen Dateien sind die häufigste Ursache für Fehler bei der Weiterleitung. Wenn eine Grafikdatei strukturelle Mängel aufweist, Der Drucker reproduziert diese Fehler genau auf dem physischen Kleidungsstück.
Warum ist die Hochskalierung von Bildern mit niedriger Auflösung für DTF-Wärmeübertragungen unwirksam??
Durch das Hochskalieren von Assets mit niedriger Auflösung werden Pixel künstlich vervielfacht, ohne dass echte Details erzeugt werden. Dies zwingt den Druckkopf dazu, verschwommene Bilder abzubilden, pixelige Kanten, was die Schärfe der DTF-Wärmeübertragungen beeinträchtigt.
- Die Auflösungsmetrik: Alle Rastergrafiken müssen nativ gerendert werden 300 DPI (Punkte pro Zoll) in der endgültigen Druckgröße.
- Das Upscaling-Problem: Erzwingen eines 72 DPI-Webbild bis zu 300 DPI über Software-Interpolation erzeugt weiche, Anti-Aliasing-Grenzen.
- Die Artefaktfalle: Diese halbtransparenten Pixel verwirren die RIP-Engine, Dies führt zu einem inkonsistenten Tintenlayout und gezackten Transferrändern.

So identifizieren Sie die “Transparenzfalle” und Streupixel?
Die Transparenzfalle tritt auf, wenn in einer Grafikdatei halbtransparente Pixel oder unsichtbare Hintergrundfragmente verbleiben. Die RIP-Software liest diese Fragmente als aktive Druckzonen, Auftragen von weißer Tinte, die heißschmelzendes Pulver auffängt und ein unansehnliches Weiß erzeugt “Staubwischen” auf dem Kleidungsstück.
- Isolieren Sie die transparente Ebene: Öffnen Sie das Bildmaterial in Ihrer Design-Suite und deaktivieren Sie alle Hintergrundebenen, um nur den Alphakanal anzuzeigen.
- Tragen Sie eine kontrastreiche Schwellenwertmaske auf: Fügen Sie ein temporäres hinzu, einfarbiger schwarzer Hintergrund unter dem Design, Wenden Sie dann eine extreme Pegel- oder Schwellenwertanpassung an, um halbtransparente Pixelhöfe freizulegen.
- Führen Sie das Trimmen der Vektormaske aus: Verwenden Sie eine harte Vektormaske, um alle Anti-Aliasing-Kanten und Streuartefakte zu entfernen, Stellen Sie sicher, dass jedes Pixel am Rand vorhanden ist 100% undurchsichtig.
Vektor vs. Raster: Was steuert die Kantendefinition??
Für geometrische Formen, Typografie, und klare Logos, Vektorformate (SVG, PDF, EPS) sind Rasterformaten überlegen (PNG, TIFF).
Vektoren berechnen Linien anhand mathematischer Pfade und nicht anhand eines festen Pixelrasters. Dadurch kann das Kunstwerk stufenlos skaliert werden, ohne dass die Kantenschärfe verloren geht, sorgt für saubere Ränder und eine einwandfreie Isolierung der Tintengrenzen.
Phase 2: Kalibrierung der RIP-Software
Der Rasterbildprozessor (RUHE IN FRIEDEN) dient als Übersetzer zwischen Ihrer digitalen Datei und den physischen Druckköpfen. Durch die richtige Kalibrierung wird hier die Tintendichte gesteuert, Farbausrichtung, und Genauigkeit der weißen Tinte.
Wie optimieren Sie die Ausrichtung und Dichte des weißen Untergrunds??
Die Optimierung der weißen Unterlage erfordert ein Abgleichen der Dichte der weißen Tintenschicht mit der Grundfarbe des Kleidungsstücks. Dunkle Stoffe erfordern eine höhere Weißopazität, um die Stofffarbe zu blockieren, während leichte Kleidungsstücke eine geringere Tintenablagerung ermöglichen.
- Regulierung der weißen Tintendichte: Legen Sie die weiße RIP-Tintenschicht dazwischen 60% Und 80% für standardmäßige dunkle Kleidung. Eine Übersättigung des Films mit überschüssiger weißer Tinte führt zu einer Ansammlung, Dies führt während der Warmhärtungsphase zu Nadellöchern.
- Das Choke-Setting-Protokoll: Konfigurieren Sie immer eine 1-zu-2-Pixel-Drossel. Dadurch wird die RIP-Engine angewiesen, die weiße Unterbasis leicht nach innen zu verkleinern, Sicherstellen, dass die farbige CMYK-Schicht die weiße Tinte während der physischen Erweiterung des Druckzyklus vollständig maskiert.
Benutzerdefinierte ICC-Profile für DTF-Vollfarbübertragungen?
Digitaldruckfarben verändern sich dynamisch in Abhängigkeit von der Temperatur, Luftfeuchtigkeit, Und Filmtypen. Um sicherzustellen, dass die auf Ihrem Monitor wiedergegebenen Farben genau mit der endgültigen Übertragung auf dem Hemd übereinstimmen, Sie müssen das optimierte International Color Consortium verwenden (IStGH) Profile.
Xin Flying bietet maßgeschneiderte Angebote, vorkalibrierte ICC-Profile, die speziell für unsere Tintenformulierungen und Hardwarekonfigurationen entwickelt wurden, Minimierung von Farbverschiebungen und Vermeidung von Filmverschwendung.

Profi-Tipp: Die Spiegelungserinnerung
Im Gegensatz zu Direct-to-Garment (DTG) Systeme, die mit der Vorderseite nach oben direkt auf Stoffe drucken, DTF ist eine indirekte Übertragungsmethode. Sie müssen Ihr Kunstwerk horizontal spiegeln (X-Achse) in der RIP-Software vor dem Drucken. Wenn Sie die Datei nicht spiegeln können, Das Design zeigt nach dem Heißpressen auf das Kleidungsstück nach hinten.
Phase 3: Hardware & Umweltkontrolle
Industrielle Druckköpfe sind Präzisionsinstrumente, die schnell auf Änderungen der Umgebungstemperatur und Luftfeuchtigkeit reagieren. Die Kontrolle Ihrer Produktionsumgebung ist entscheidend für die Minimierung von Maschinenausfallzeiten.
Wie wirkt sich Luftfeuchtigkeit auf kommerzielle DTF-Drucker aus??
Hohe Luftfeuchtigkeit führt zur Ansammlung von Filmfarbe, bei niedriger Luftfeuchtigkeit (unten 40%) erzeugt statische Elektrizität, die die Tintenablenkung verzerrt. Durch die Aufrechterhaltung einer stabilen Umgebung werden die Druckköpfe vor dem Austrocknen oder Verstopfen geschützt.
| Umweltmetrik | Optimale Reichweite | Operative Auswirkungen von außerhalb des Bereichs liegenden Metriken |
| Relative Luftfeuchtigkeit | 40% – 60% | Unten 40% verursacht Kopfaustrocknung und statische Aufladung; über 60% bewirkt ein Nachlaufen der Tinte Haustierfilm. |
| Umgebungstemperatur | 68°F – 78°F (20°C – 25°C) | Kalte Temperaturen verändern die Viskosität der Tinte; Übermäßige Hitze führt zu einer schnellen Verdunstung des Lösungsmittels. |
Um diese Umweltrisiken zu mindern, Industriedrucker nutzen fortschrittliche technische Sicherheitsmaßnahmen.
Zum Beispiel, Xin-Flugmaschinenfunktion integriert, automatische feuchtigkeitsspendende Verschlusssysteme. Dieser Mechanismus versiegelt und befeuchtet die Druckkopfdüsen im Leerlauf, Verhindert das örtliche Austrocknen der Tinte und hält die Düsen frei, ohne dass ein ständiger manueller Eingriff erforderlich ist.

Schritt-für-Schritt-Protokoll zur Düsenprüfung
Starten Sie niemals einen Produktionslauf, ohne die Düsenintegrität zu überprüfen. Eine einzelne fehlende Düsenlinie kann bei großen Druckverläufen zu feinen Streifenlinien führen.
- Führen Sie einen Testmusterdruck durch: Legen Sie ein Stück PET-Folie ein und wählen Sie es aus “Düsenprüfung” über die Maschinensteuertafel.
- Analysieren Sie das Gittermuster: Untersuchen Sie das gedruckte Testgitter unter hellem Licht. Suchen Sie nach unterbrochenen Linien oder fehlenden Farbblöcken in den CMYK- und Weißkanälen.
- Führen Sie eine gezielte Kopfreinigung durch: Wenn Lücken erkannt werden, Führen Sie einen Standard-Kopfreinigungszyklus durch. Fahren Sie erst mit der Produktion fort, wenn das Düsentestmuster vorliegt 100% vollständig und lückenlos.
So reduzieren Sie die statische Aufladung in Pulverfilmen?
In trockenen Klimazonen, PET-Folie lädt sich beim Abrollen statisch auf. Diese Ladung wirkt wie ein Magnet, Dadurch haftet Schmelzklebstoffpulver an unbedruckten Teilen, transparente Bereiche der Folie.
Um dem entgegenzuwirken, Stellen Sie sicher, dass Ihr Drucker ordnungsgemäß über eine eigene Erdungsleitung geerdet ist, Verwenden Sie antistatisches Lametta im gesamten Filmtransportweg, und betreiben Sie einen industriellen Luftbefeuchter, um die Umgebungsfeuchtigkeit im optimalen Bereich von 40–60 % zu halten.
Phase 4: Pulverisieren & Aushärten
Die Anwendung und thermische Verarbeitung des thermoplastischen Polyurethans (TPU) Pulver bestimmt die ultimative Waschechtheit, Flexibilität, und Langlebigkeit der Übertragung.
So passen Sie die Klebetextur „Orangenschale“ an?
Richtig ausgehärtetes TPU-Pulver muss glatt schmelzen, Uniform, leicht strukturierte Glasur, die der Schale einer Orange ähnelt. Wenn die Textur wie trockenes Pulver aussieht, es ist unterausgehärtet; wenn es völlig flach ist, glasartig, oder sprudelnd, es ist überhärtet.
[Unterhärtet: Kalkig/trocken] ──> [Perfekt ausgehärtet: Glänzende Orangenschale] ──> [Überhärtet: Flach/Gekocht]
- Risiken einer unzureichenden Aushärtung: Wenn das Pulver nicht ausreichend ausgehärtet ist, Das Klebepolymer kann sich nicht mit den Hemdfasern vernetzen, Dadurch löst sich die Grafik beim ersten Waschgang ab.
- Risiken einer Überhärtung: Bei Überhärtung werden die aktiven Bindungselemente des TPU-Pulvers verbrannt, Dadurch wird das Transfermaterial spröde und neigt unter Spannung sofort zur Rissbildung.
So kalibrieren Sie die Shaker-Geschwindigkeit, um Geisterbilder zu vermeiden?
Der automatische Pulverschüttler muss präzise eingestellt sein, um überschüssigen Klebstoff zu entfernen, ohne das Design der nassen Tinte zu beeinträchtigen.
Wenn die Schüttelgeschwindigkeit zu niedrig eingestellt ist, Streupulver bleibt auf der Folie zurück, ein verschwommenes Bild erzeugen “Geisterbilder” Effekt rund um die gedruckte Grafik. Umgekehrt, wenn die Bewegung zu aggressiv ist, es kann die nassen Farbschichten physikalisch verdrängen, Feine Linien und scharfe Details werden verwischt.
So vermeiden Sie Verformungen — Temperaturkonsistenz in mehreren Zonen
Während die PET-Folie einen Härtungstrockner durchläuft, Eine ungleichmäßige Wärmeverteilung führt dazu, dass sich die Filmkanten verziehen und nach innen kräuseln. Industrielle Härtungssysteme nutzen Mehrzonen-Heizprofile, um dieses Problem zu lösen.
Durch unabhängige Bewerbung, abgestufte Wärmeregulierung am Eingang, Mitte, und Ausgangszonen des Trockners, Die Folie behält ihre strukturelle Stabilität, Dadurch wird ein vollkommen flaches Transferblatt gewährleistet, das reibungslos auf die Aufwickelspule zugeführt wird.
Phase 5: Die letzte Heißpresse
In der letzten Phase wird das ausgehärtete Polymer mithilfe kontrollierter Thermodynamik von der PET-Trägerfolie auf die Fasern des Zielkleidungsstücks übertragen.

[Schritt 1: Feuchtigkeitsreinigung (5S)] ──> [Schritt 2: Primäre Transferpresse (10-15S)] ──> [Schritt 3: Peeling] ──> [Schritt 4: Fertig drücken (5S)]
Die Feuchtigkeitsreinigung für Kleidungsstücke
Natürliche Stoffe wie Baumwolle absorbieren viel Umgebungsfeuchtigkeit. Bevor Sie Ihren Transfer positionieren, Klemmen Sie das leere Kleidungsstück in die Heißpresse 5 Sekunden bei Produktionstemperatur.
Dadurch werden eingeschlossene Feuchtigkeit und Falten entfernt. Wenn Sie diesen Schritt überspringen, kann die eingeschlossene Feuchtigkeit während des Transferzyklus sofort in Dampf übergehen, Es drückt gegen das schmelzende TPU-Pulver und zerstört die chemische Haftung.
Cold Peel vs. Hot-Peel-Mechanik
Ihre Abziehtechnik muss mit den chemischen Beschichtungsspezifikationen Ihrer Folie übereinstimmen:
- Hot-Peel-Folien: Entworfen mit einer Beschichtung mit sofortiger Freisetzung. Ziehen Sie den PET-Träger in einem Zug sanft ab, fließende Bewegung im Inneren 2 Zu 3 Sekunden nach dem Öffnen der Presse. Dies ist ideal für die Maximierung des Durchsatzes in Produktionsumgebungen mit hohem Volumen.
- Kaltschälfolien: Entwickelt mit einem temperaturbeständigen Trennmittel. Sie müssen das Kleidungsstück von der Pressplatte nehmen und es vollständig auf Raumtemperatur abkühlen lassen, bevor Sie die Folie entfernen. Durch das Abziehen einer noch warmen Cold-Peel-Folie wird die Tinte von den Stofffasern gelöst, ruiniert die Grafik. Dieser Folientyp wird besonders für hochelastische Stoffe wie Polyester-Sportbekleidung empfohlen, da es eine stabilere Anfangsbindung bietet.

Die sekundäre Weiterverarbeitungspresse
Nach dem Entfernen des PET-Liners, Legen Sie das Kleidungsstück wieder auf die Heißpresse, Decken Sie das Motiv mit einer Teflonplatte oder hochwertigem Pergamentpapier ab, und führen Sie einen letzten 5-Sekunden-Fertigdruck aus.
Diese sekundäre Presse drückt alle erhabenen Farbkanten tief in das Gewebegewebe, Dadurch wird die Druckmatrix abgeflacht und die Waschbeständigkeit erhöht.
Fehlerbehebung bei DTF-Übertragungen
| Beobachtetes Problem | Wahrscheinliche Grundursache | Korrekturmaßnahmenprotokoll |
| Der Transfer löst sich beim ersten Waschgang ab. | Das TPU-Klebstoffpulver war im Trockner nicht ausreichend ausgehärtet. | Erhöhen Sie die Temperatur des Trocknungstrockners um 10 °F oder verlangsamen Sie die Bandgeschwindigkeit, um die Hitzeeinwirkung zu verlängern. |
| Der Druck bildet beim Dehnen des Kleidungsstücks feine Risse. | Unzureichender Druck oder Hitze während des primären Presszyklus. | Überprüfen Sie die Plattentemperatur mit einem Infrarot-Thermometer; Erhöhen Sie die Druckeinstellung auf mittelfest (45–60 PSI). |
| An den Rändern farbiger Druckbereiche treten weiße Tintenschatten hervor. | Falsche Registrierungsausrichtung oder fehlende Drosselkonfigurationen in der RIP-Software. | Öffnen Sie die RIP-Einstellungen und wenden Sie mindestens 1,5 Pixel an “Weißer Underbase-Choke” um die weiße Grundierungsschicht zusammenzuziehen. |
| Klebepulver haftet auf unbedrucktem Untergrund, transparente Bereiche der Folie. | Hohe statische Elektrizität durch niedrige Luftfeuchtigkeit in der Werkstatt. | Erhöhen Sie die Luftfeuchtigkeit im Raum auf 40-60% mit einem Luftbefeuchter, und überprüfen Sie die Erdungskabelverbindung des Druckers. |
Sie möchten eine stabile Druckproduktion erreichen?
Die Entwicklung einer disziplinierten Druckvorstufenroutine minimiert Materialverschwendung und gewährleistet eine wiederholbare Qualität für jedes von Ihnen produzierte Kleidungsstück. Durch die Verwaltung Ihrer Dateien, Umfeld, und Wärmevariablen, Sie schützen Ihre Margen und bauen langfristiges Kundenvertrauen auf.
Bereit, Ihre Produktionseffizienz zu optimieren? Kontaktieren Sie Xin Flying für praktischere DTF-Lösungen.
Referenz
- DF DALLAS: CMYK + W: Verständnis der weißen Tintenschicht und ihrer Bedeutung bei DTF-Übertragungen